无损探伤要找的,主要是四种东西:气孔、夹渣、未熔合、裂纹。
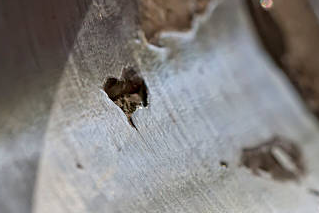
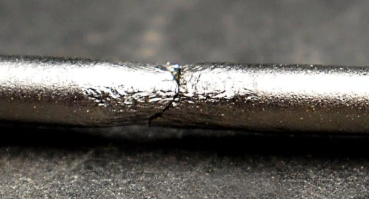
气孔是金属凝固时气体没来得及跑出去,留在里面变成了小空洞。夹渣是熔炼或焊接时混进去的杂质。未熔合是两层金属该焊在一起的地方没焊上,中间留了缝。裂纹则是最危险的一种——可能是制造时留下的,也可能是用了很久之后慢慢长出来的。
这四种缺陷有一个共同点:从外面看不见。工件表面可能光光滑滑,漆也喷得漂漂亮亮,但里面那个几毫米的裂纹,正在等着某一天突然断开。
无损探伤没有哪一种方法能包打天下。选哪种,取决于材料是什么、缺陷可能在哪里、工件长什么样。
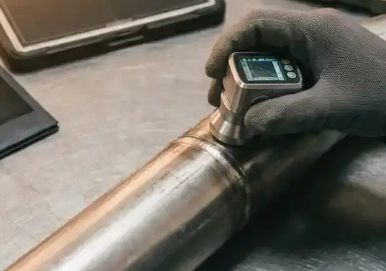
超声波像给工件做B超。探头贴在表面,声波打进去,遇到缺陷就反弹回来,屏幕上显示出一个波形。工程师看的不是“照片”,是“回声”。
射线像拍X光片。射线穿透工件,底片上会留下缺陷的“影子”——气孔是黑点,裂纹是细线。结果最直观,但设备贵,也有辐射,得做好防护。
磁粉和渗透管的是表面。磁粉靠磁场把表面的裂纹“吸”出来,渗透靠有色液体钻进表面的开口缺陷里,再把颜色显出来。它们看不见深处,但对表面裂纹非常灵敏。
涡流跑得最快。管材、棒材从线圈里高速穿过去,表面和近表面的缺陷就会被“拦”下来。适合大批量、在线检测。
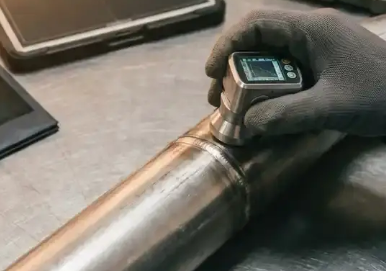
设备越来越先进,但有一件事没有变:屏幕上那个波形、那张图像,最终要由人来判断。
一个信号跳出来,是裂纹,还是焊缝余高造成的干扰?是夹渣,还是材料组织本身的噪声?同一条焊缝,经验不同的人看,结论可能完全不一样。探伤做过了,报告上写了“合格”,但“合格”这两个字背后,是有人对那个信号做出了判断。
这也是为什么无损探伤这个行当,到现在依然看重资质、经验和现场判断力。设备可以买,但“看懂”的能力,需要时间和案例喂出来。
我们在无损探伤领域具备UT、RT、MT、PT、ET五种常规方法的完整能力。我们做的事情很具体:根据您的工件材料、结构特点和缺陷风险,选对方法、做对检测、把结果说清楚。
如果有焊缝、铸锻件、管材或关键零部件需要做一次“无创体检”,或者不确定自己的工件该用哪种探伤方法,欢迎随时联系。