在工业检测领域,无损探伤的方法很多,但真正在日常生产中高频使用的,主要是五种:超声波(UT)、射线(RT)、磁粉(MT)、渗透(PT)、涡流(ET)。每一种方法都有它最擅长的场景。选对了,事半功倍;选错了,要么漏检,要么浪费。
不管工件是什么,选择探伤方法之前,先问自己三个问题:
第一,材料是什么?是碳钢(铁磁性)还是不锈钢、铝、铜(非铁磁性)?是金属还是非金属?材料决定了哪些方法能用、哪些不能用。比如磁粉探伤只能用于铁磁性材料,渗透探伤则不受材料限制。
第二,缺陷可能在哪里?是表面开口的裂纹、折叠,还是近表面的发纹,还是藏在深处的夹渣、未焊透?缺陷的位置和类型,直接决定了方法的穿透能力和灵敏度。
第三,工件长什么样、批量多大?是一根轴、一块板,还是一盘管材?是单件检测还是批量在线检测?形状复杂的工件对探头贴合有要求,批量大的工件对速度有要求。
超声波探伤(UT)——穿透深、对裂纹敏感、便携,但依赖经验。
UT利用超声波在材料内部传播时遇到缺陷会产生回波的原理,判断缺陷的位置和大小。它最突出的优点是穿透能力强,可以检测厚壁工件内部深处的缺陷,对危害性最大的裂纹类缺陷尤其敏感。设备便携,现场可用,对人体无害。
但UT的短板也很明显:对操作人员经验要求高,波形判读有一定主观性;对工件表面有一定要求,需要涂抹耦合剂;对形状过于复杂或太薄的工件不太适用。
适用场景:锻件、焊缝、厚壁管道、螺栓的内部缺陷检测。
射线探伤(RT)——结果直观、可存档,但有辐射、成本高。
RT利用X射线或γ射线穿透工件,在底片上形成缺陷的投影影像。它最大的优点是结果直观——底片上缺陷的形状、大小、位置一目了然,非专业人士也能看懂。底片可以永久保存,作为质量追溯的依据。
但RT设备昂贵,需要辐射防护,检测速度慢,对裂纹等面积型缺陷的检出率取决于透照角度——如果射线方向与裂纹面不垂直,可能拍不出来。
适用场景:铸件、焊缝内部的气孔、夹渣等体积型缺陷的检测,以及质量争议时的仲裁复验。
磁粉探伤(MT)——表面裂纹的“显微镜”,只认铁磁性材料。
MT通过对铁磁性工件进行磁化,缺陷处产生漏磁场吸附磁粉,形成可见的磁痕。它对表面和近表面裂纹的灵敏度极高,可以发现宽度仅微米级的细微裂纹。操作简单,结果直观,成本低。
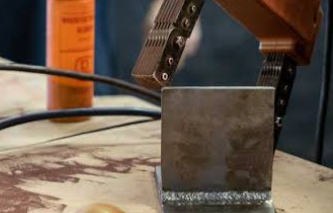
但MT只能用于铁磁性材料——碳钢、合金钢、铸铁可以,奥氏体不锈钢、铝、铜、钛则完全无效。检测深度一般不超过1~2毫米。
适用场景:碳钢焊缝、轴类、齿轮、螺栓、锻件的表面及近表面裂纹检测。
渗透探伤(PT)——材料不限、形状不限,但只能测表面开口缺陷。
PT利用毛细现象,让渗透液渗入表面开口缺陷,再通过显像剂将缺陷中的渗透液吸出,形成放大的显示痕迹。它最大的优点是不受材料限制——金属、陶瓷、玻璃、塑料都可以;也不受工件形状限制——螺纹、凹槽、盲孔都能测。
但PT只能检测表面开口的缺陷。闭合的裂纹、被污垢堵塞的缺陷、藏在内部的缺陷,PT都无能为力。检测前必须彻底清洁表面,检测后需要彻底清洗。
适用场景:不锈钢焊缝、铝合金件、铸件、陶瓷件的表面开口缺陷检测。
涡流探伤(ET)——速度最快,专治管材、棒材、线材。
ET利用电磁感应原理,在导电材料表面感应出涡流,缺陷会改变涡流的分布,仪器通过检测这种变化来发现缺陷。它最大的优势是速度极快——管材、线材可以以每秒数米的速度连续通过检测线圈,实现100%在线检测。非接触、无需耦合剂、可自动化。
但ET只能用于导电材料,检测深度有限(一般为表面以下几毫米),对形状复杂的工件信号干扰大,结果不够直观。
适用场景:管材、棒材、线材的在线批量检测,以及换热器管束的在役检测。