一、风电产品的失效,几乎都从内部开始
风电设备的服役环境,本质上是一场长期的疲劳试验。一台机组20年的寿命里,塔筒承受的载荷循环以数百万次计,叶片要经历每一次风向变化、每一阵湍流。在这样反复的加载下,结构失效很少是因为"材料不够强",而是"内部某处先裂了"。
而缺陷恰恰是裂纹的起点。焊接时的未熔合、夹渣、气孔,铸造时的缩孔、缩松,锻造时的白点与折叠,复合材料成型时的分层与脱粘,这些不是图纸上能画出来的东西,也很难从外观上判断。它们安静地留在产品内部,直到某一天,在某个载荷峰值下开始扩展。
二、无损检测对产品,究竟意味着什么
第一,它把"符合图纸"变成"内部确实合格"。
破坏性试验只能抽样,抽到的合格,不等于每一件合格。对于塔筒焊缝、主轴、铸锻件这类单件价值高、失效后果严重的产品,抽样论证的说服力是有限的。无损检测的价值在于逐件验证,让质量结论从"样本可信"变成"每件可证"。
第二,它是把不可逆失效挡在门外的物理手段。
塔筒倒塌、叶片撕裂、高强螺栓断裂,这类事故的共同点是几乎没有预警窗口。它们不同于齿轮箱的渐进磨损,后者可以靠振动和油液发现早期征兆,而是内部缺陷在疲劳载荷下直接扩展到临界。等到外观或噪声上有反应,往往已经没有处置时间。
第三,它决定的是产品的实际寿命,而不只是出厂那一刻的合格。
一个超标的内部缺陷,会让本该服役20年的部件在第十年就进入风险区。反过来看,早期发现并处理一处微裂纹的成本,与在役阶段停机、拆装、更换的成本,相差不止一个量级。这是全生命周期成本里最容易被低估的一笔账。
第四,它让设计的假定真正成立。
设计规范中,焊缝按一定质量等级取值,螺栓连接按设计预紧力计算,结构安全余量建立在这些前提之上。如果制造和安装环节缺少验证手段,这些前提就只是假设。无损检测,是把设计意图与实物状态对上的那道闭环。
三、具体到风电产品,检测在解决什么问题
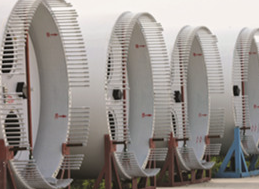
塔筒与基础:疲劳敏感部位集中在环焊缝、法兰连接处,以及门洞、电缆孔等开孔附近。超声检测(含相控阵、TOFD)用于发现内部未熔合与裂纹,磁粉检测用于表面及近表面缺陷。灌浆连接段是近年来的重点关注对象。
高强螺栓:螺栓失效很少是因为强度不够,多半是预紧力不足,导致连接副受力偏离设计状态。超声法测量螺栓轴力,验证的正是这一点,比扭矩法更接近真实受力情况。
叶片:蒙皮与主梁之间的脱粘、层合结构内部的分层,是影响叶片承载能力的典型缺陷。红外热成像、敲击检测、内窥检查各有适用场景,无人机搭载热像仪可实现整机快速普查。
主轴、轮毂、轴承座等铸锻件:内部缺陷在交变载荷下会成为裂纹源,超声、渗透及必要时的射线检测是常规手段。
齿轮箱与传动链:以振动监测、油液分析和内窥为主的组合手段,解决的是渐进性损伤的早期识别问题。
无损检测并不改变产品,它只是让产品内部的真实状态变得可知。
对风电企业而言,这份"可知"带来的,是质量结论更可靠、寿命判断更准确、风险处置更主动,把一个看不见的缺陷,变成一行可测量的数据。